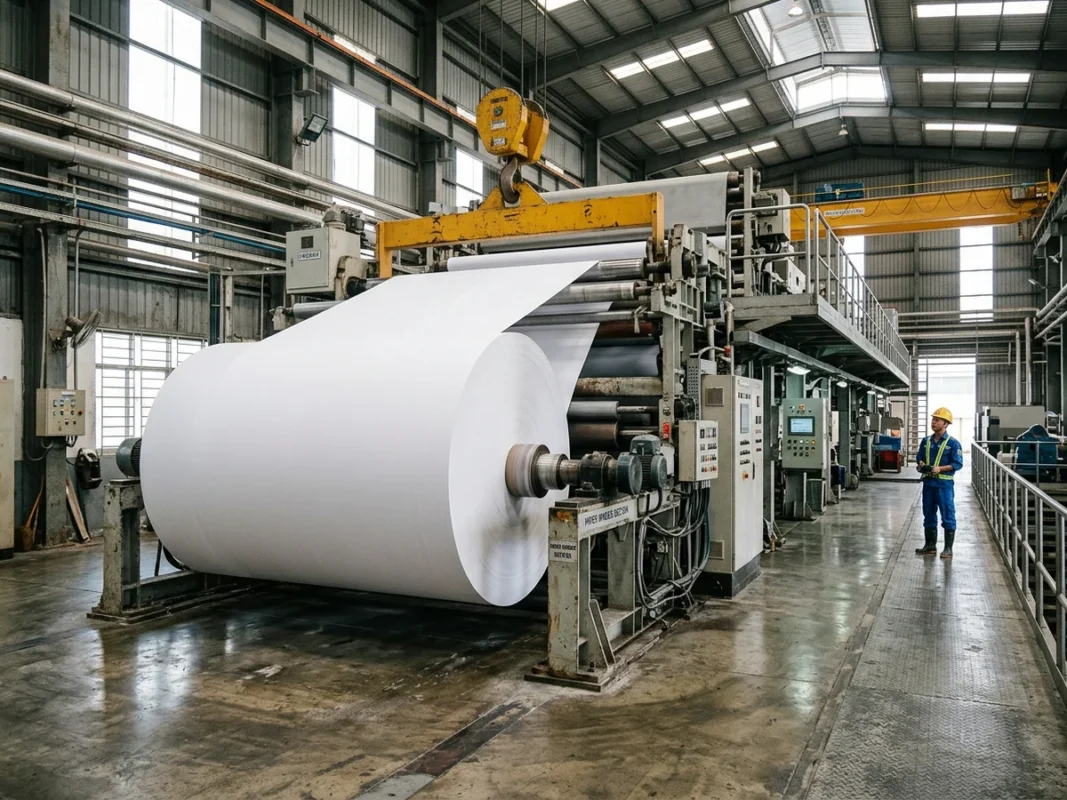
Giấy A4 được làm chủ yếu từ sợi xenlulo trong bột gỗ, cộng thêm chất độn khoáng (thường là canxi cacbonat CaCO3) và một lượng nhỏ keo gia keo; tỷ lệ cụ thể mỗi hãng mỗi khác và thường không công bố. Quy trình sản xuất từ cây gỗ rừng trồng (keo, bạch đàn, thông) gồm 5 bước khép kín: băm dăm và nấu bột Kraft, tẩy trắng ECF không clo độc hại, xeo màng giấy trên máy Fourdrinier, ép sấy về độ ẩm thấp và ổn định, cuối cùng là xén khổ A4 chuẩn 210 × 297 mm rồi đóng gói kín 500 tờ mỗi ram.
Mỗi ngày khi cầm trên tay một ram giấy in văn phòng phẳng phiu, trắng sáng để in hợp đồng hay tài liệu, ít ai ngờ rằng từng tờ giấy mỏng manh ấy đã trải qua một hành trình biến đổi cơ lý và hóa học vô cùng tinh vi. Hiểu rõ thành phần và quy trình sản xuất không chỉ thỏa mãn sự tò mò khoa học mà còn giúp nhân viên hành chính và kỹ thuật viên in ấn biết cách chọn đúng loại giấy in bền bỉ, hạn chế tối đa nguy cơ kẹt máy hay lem mực.
- Giấy A4 được làm từ những thành phần gì?
- 1. Sợi xenlulo từ bột gỗ tự nhiên (phần lớn khối lượng)
- 2. Chất độn khoáng vô cơ
- 3. Chất gia keo và phụ gia hóa chất bề mặt (lượng nhỏ)
- 4. Độ ẩm cân bằng tự nhiên
- Những loại gỗ nào được dùng để sản xuất giấy A4?
- Quy trình sản xuất giấy A4 từ gỗ gồm những bước nào?
- Bước 1: Xử lý gỗ nguyên liệu và nấu bột giấy Kraft
- Bước 2: Tẩy trắng và làm sạch bột giấy theo công nghệ ECF
- Bước 3: Tạo hình tấm giấy trên máy xeo (Máy Fourdrinier)
- Bước 4: Ép vắt nước, sấy khô và cán láng bề mặt
- Bước 5: Cuộn giấy lớn, xén cắt khổ A4 và đóng gói ram
- Công nghệ sản xuất giấy A4 hiện đại và truyền thống khác nhau ra sao?
- Các yếu tố trong quy trình sản xuất quyết định chất lượng tờ giấy in
Giấy A4 được làm từ những thành phần gì?
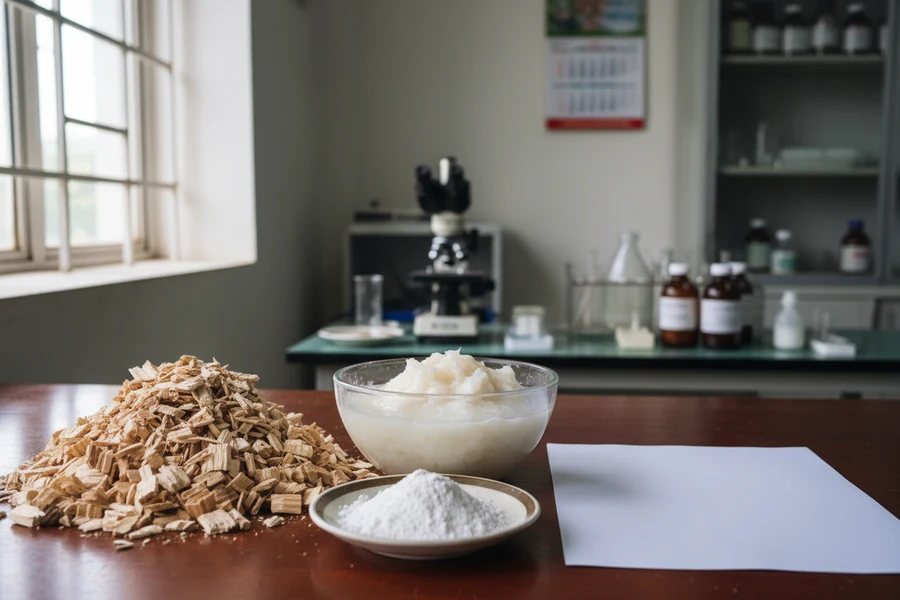
Một tờ giấy in A4 tiêu chuẩn không đơn thuần chỉ gồm bột gỗ nghiền nát như phương pháp làm giấy thủ công cổ truyền, mà là một cấu trúc vật liệu phức hợp được tính toán chính xác để đáp ứng tốc độ cuốn giấy cao của máy in hiện đại. Thành phần cấu tạo của tờ giấy A4 bao gồm bốn nhóm chất cơ bản sau:
1. Sợi xenlulo từ bột gỗ tự nhiên (phần lớn khối lượng)
Xenlulo đóng vai trò là khung xương chịu lực chính cho tờ giấy. Các nhà máy giấy văn phòng thường kết hợp hài hòa hai loại bột gỗ nguyên sinh:
- Bột gỗ sợi ngắn (Hardwood pulp): Lấy từ các loại cây lá rộng như keo, bạch đàn. Sợi gỗ ngắn có đường kính nhỏ giúp lấp đầy khoảng trống, tạo bề mặt giấy cực kỳ phẳng, láng mịn và nâng cao độ đục quang học.
- Bột gỗ sợi dài (Softwood pulp): Lấy từ các loài cây lá kim như thông, linh sam. Các sợi xơ dài đan cài chéo vào nhau tạo ra liên kết cơ học bền vững, giúp tờ giấy có độ dai xé cao, không bị đứt rách khi chịu lực kéo từ các bánh xe cao su trong khay nạp giấy.
2. Chất độn khoáng vô cơ
Chất độn phổ biến nhất hiện nay là canxi cacbonat kết tủa (PCC) hoặc bột đá canxi cacbonat tự nhiên (GCC – CaCO3), ngoài ra một số dòng giấy đặc thù có thể dùng cao lanh (Kaolin). Chất độn có nhiệm vụ lấp đầy các vi lỗ xốp giữa các sợi xenlulo, giúp tờ giấy đanh hơn, tăng độ chắn sáng (độ đục) để khi in hai mặt chữ không bị thấu quang sang trang sau, đồng thời tạo độ trắng sáng tự nhiên mà không cần dùng quá nhiều hóa chất tẩy màu.
3. Chất gia keo và phụ gia hóa chất bề mặt (lượng nhỏ)
Nếu chỉ ép sợi gỗ và chất độn, tờ giấy sẽ xốp như giấy thấm và hút mực cực nhanh làm nhòe chữ. Do đó, các kỹ sư bổ sung hai công đoạn gia keo:
- Gia keo nội bộ (Internal sizing): Sử dụng keo tổng hợp trong môi trường kiềm nhẹ như AKD (Alkyl Ketene Dimer) hoặc ASA, giúp kiểm soát tốc độ ngấm nước của toàn bộ thớ giấy.
- Gia keo bề mặt (Surface sizing): Tráng một lớp màng tinh bột biến tính mỏng lên hai mặt tờ giấy. Lớp tinh bột này giữ chặt các sợi tơ gỗ ngắn trên bề mặt, hạn chế bụi giấy mịn phát sinh trong quá trình ma sát, bảo vệ trống drum và cụm sấy máy in không bị đóng cặn.
4. Độ ẩm cân bằng tự nhiên
Nước là thành phần không thể thiếu duy trì độ dẻo dai của xenlulo. Giấy ra khỏi nhà máy ở độ ẩm thấp và được bọc màng để giữ ổn định; tiêu chuẩn TCVN 6886:2017 về giấy in cũng có giới hạn cho chỉ tiêu này. Nếu độ dày hoặc độ ẩm của giấy không đồng nhất, bạn có thể áp dụng cách đo độ dày giấy A4 tại nhà bằng thước kẹp vi sai để đánh giá độ nén chặt của các lớp xơ sợi.
| Thành phần | Tỷ lệ khối lượng | Vai trò kỹ thuật đối với tờ giấy A4 |
|---|---|---|
| Sợi xenlulo bột gỗ | Phần lớn | Tạo khung cấu trúc chịu lực kéo, độ bền uốn và độ đanh cứng cáp |
| Chất độn canxi cacbonat (CaCO3) | Phần nhỏ, tùy hãng | Tăng độ đục chống thấu quang hai mặt, cải thiện độ trắng và giảm co ngót |
| Keo AKD và tinh bột biến tính | Rất ít | Ngăn mực in lem nhòe, gia cố liên kết bề mặt và chống phát sinh bụi giấy |
| Độ ẩm cân bằng | Vài phần trăm | Duy trì độ dẻo của sợi gỗ, chống cong dảnh khi qua lô sấy máy in |
Những loại gỗ nào được dùng để sản xuất giấy A4?
Không phải bất kỳ loại cây thân gỗ nào cũng thích hợp để làm giấy văn phòng. Để đảm bảo tính kinh tế và chất lượng giấy đồng đều, ngành sản xuất giấy hiện đại chỉ sử dụng các loại gỗ rừng trồng kinh tế có chu kỳ tái sinh nhanh:
- Cây keo (Acacia): Được trồng bạt ngàn tại Việt Nam và các nước Đông Nam Á với thời gian thu hoạch từ 5 đến 7 năm. Gỗ keo cho sợi xenlulo ngắn, mềm, vách tế bào mỏng, rất lý tưởng để sản xuất phần lớn giấy in A4 có độ láng mịn cao.
- Cây bạch đàn (Eucalyptus): Tốc độ sinh trưởng vượt trội, hàm lượng xenlulo trong thân cây đạt trên 45% đến 50%. Bột gỗ bạch đàn tạo nên loại giấy in có độ trắng quang học cao và phân bố thớ giấy cực kỳ đồng đều.
- Cây thông (Pine): Cung cấp nguồn sợi dài chủ lực từ các cánh rừng ôn đới. Sợi gỗ thông dài hơn sợi keo, bạch đàn nhiều lần, giúp gia tăng độ bền xé và chịu lực uốn cho giấy.
Để hiểu rõ hơn về các chỉ số cơ lý như độ chịu bục, độ đục hay độ nhẵn Bendtsen hình thành từ nguồn gỗ này, bạn có thể tham khảo thêm bảng giải mã thuật ngữ chuyên ngành về giấy in để nắm bắt chi tiết từng thông số kỹ thuật.
Quy trình sản xuất giấy A4 từ gỗ gồm những bước nào?
Quy trình biến một thân gỗ tròn thô ráp thành một ram giấy in trắng tinh khiết là một chuỗi dây chuyền tự động hóa cao độ, vận hành liên tục 24/7 với 5 công đoạn kỹ thuật chính:
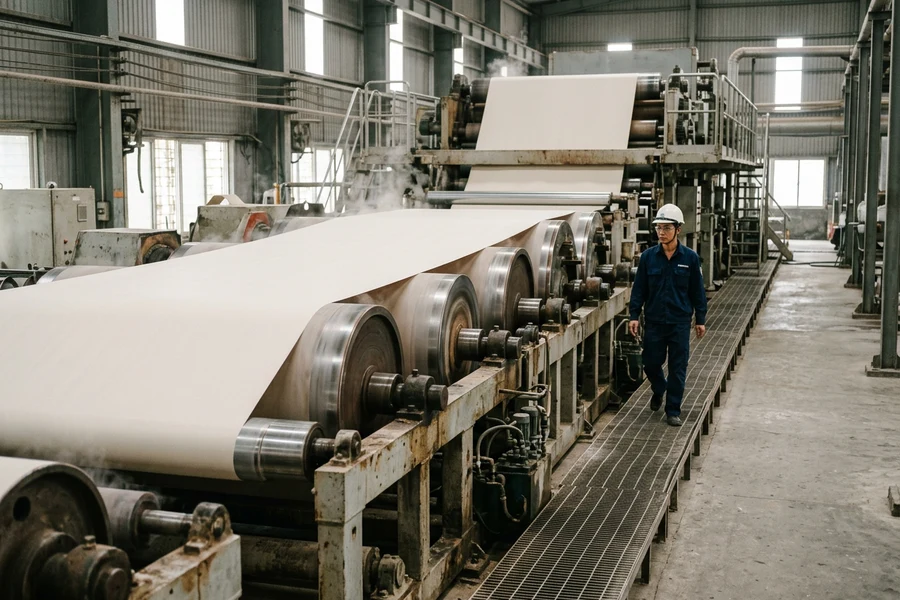
Bước 1: Xử lý gỗ nguyên liệu và nấu bột giấy Kraft
Những thân gỗ rừng trồng sau khi vận chuyển về nhà máy sẽ được đưa qua trống bóc vỏ chuyên dụng để lột sạch lớp vỏ sần sùi bên ngoài. Vỏ cây chứa nhiều nhựa và chất màu tối sẽ được tận dụng làm chất đốt lò hơi sinh khối, còn phần thân gỗ sạch được đưa vào máy băm dăm thành các mảnh gỗ nhỏ kích thước đồng nhất khoảng 15 mm đến 25 mm.
Dăm gỗ sau đó được nạp vào nồi nấu áp suất khổng lồ (Digester) cùng dung dịch kiềm gồm natri hidroxit (NaOH) và natri sunfua (Na2S) ở nhiệt độ 160°C đến 175°C. Đây là phương pháp nấu sunfat (Kraft pulping) giúp hòa tan và rửa trôi chất lignin — chất keo tự nhiên liên kết các tế bào thực vật nhưng lại là nguyên nhân khiến giấy bị ố vàng và giòn gãy theo thời gian. Kết thúc quá trình nấu, sợi xenlulo nguyên chất được giải phóng hoàn toàn dưới dạng bột gỗ nâu sẫm.
Bước 2: Tẩy trắng và làm sạch bột giấy theo công nghệ ECF
Bột gỗ sau khi nấu vẫn còn sót lại một lượng nhỏ lignin khiến bột có màu nâu đậm như giấy bìa carton. Để làm giấy in văn phòng đạt độ trắng cao, bột phải trải qua dây chuyền tẩy trắng đa tầng.
Các nhà máy tiên tiến hiện nay tuyệt đối không sử dụng khí clo nguyên tố (loại bỏ hoàn toàn công nghệ cũ gây ô nhiễm dioxin), mà thay thế bằng công nghệ tẩy trắng ECF (Elemental Chlorine Free) sử dụng đioxit clo (ClO2) kết hợp oxy (O2) và hydro peroxide (H2O2). Quá trình này khử sạch vết tích lignin còn sót lại mà vẫn bảo toàn độ dai nguyên vẹn của sợi xenlulo, đồng thời đảm bảo nước thải qua xử lý đạt chuẩn an toàn sinh thái.
Bước 3: Tạo hình tấm giấy trên máy xeo (Máy Fourdrinier)
Bột giấy sau tẩy trắng được đưa qua máy nghiền để làm tưa các sợi xơ vi thể, giúp tăng diện tích tiếp xúc tạo liên kết hydro giữa các phân tử. Sau khi phối trộn đồng nhất với chất độn canxi cacbonat và keo chống thấm AKD, huyền phù bột được pha loãng với nước với tỷ lệ đặc biệt: khoảng 99% là nước và chỉ 1% là bột giấy.
Huyền phù này được bơm vào thùng đầu (Headbox) rồi phun đều đặn qua một khe hẹp lên mặt băng chuyền lưới thép không gỉ hoặc sợi tổng hợp chuyển động với tốc độ cực cao. Nước thoát nhanh chóng qua mắt lưới nhờ trọng lực và các hộp hút chân không bên dưới. Trong khoảnh khắc vài giây lướt trên mặt lưới, các sợi xenlulo đan xen chặt chẽ vào nhau tạo thành một màng giấy ướt liên tục có độ khô khoảng 20%.
Bước 4: Ép vắt nước, sấy khô và cán láng bề mặt
Màng giấy ướt tiếp tục di chuyển qua bộ phận ép cơ học (Press section) gồm nhiều cặp lô thép bọc nỉ dày đặc để vắt kiệt lượng nước tự do, nâng hàm lượng chất khô lên khoảng 45% đến 50%. Tiếp theo, giấy đi vào khu vực sấy nhiệt (Dryer section) gồm hàng chục quả lô sấy bằng gang đúc gia nhiệt bằng hơi nước nóng ở nhiệt độ 100°C đến 130°C. Nước bốc hơi dần đưa độ ẩm giấy về mức thấp và đồng đều.
Trước khi kết thúc khâu sấy, băng giấy được phủ một lớp dung dịch tinh bột gia keo bề mặt và chạy qua giàn lô ép quang (Calender rolls). Dưới áp lực ép thủy lực cực lớn của các trục thép bóng loáng, bề mặt giấy được nén chặt, làm phẳng tuyệt đối, đồng thời kiểm soát độ dày đồng đều trên toàn bộ bề mặt khổ rộng hàng mét.
Bước 5: Cuộn giấy lớn, xén cắt khổ A4 và đóng gói ram
Giấy hoàn thiện được cuộn thành những cuộn mẹ (Jumbo roll) nặng từ 10 đến 30 tấn. Từ đây, cuộn giấy được đưa vào dây chuyền chia khổ và xén cắt tự động (Cut-size sheeting line). Hệ thống dao cắt quay đồng bộ cắt băng giấy chuyển động liên tục thành từng tờ A4 chuẩn xác kích thước 210 × 297 mm theo tiêu chuẩn ISO 216.
Các cảm biến quang học đếm chuẩn xác từng xấp đúng 500 tờ đưa vào máy bọc giấy tự động. Mép giấy bọc được phủ màng ngăn ẩm và hàn nhiệt kín khít, sau đó tự động đóng thùng carton 5 ram (2.500 tờ) để chống va đập và bảo quản độ ẩm nguyên vẹn suốt quá trình lưu kho và vận chuyển.
Đối với độc giả quan tâm sâu hơn về toàn bộ quy mô máy móc công nghiệp từ trạm xử lý bột đến kiểm soát tự động hóa DCS, có thể đọc thêm bài viết về quy trình sản xuất giấy in công nghiệp từ bột gỗ đến thành phẩm để có cái nhìn toàn cảnh về các dây chuyền nhà máy xeo giấy quy mô lớn.
Công nghệ sản xuất giấy A4 hiện đại và truyền thống khác nhau ra sao?
Sự tiến bộ vượt bậc của công nghệ xeo giấy trong vài thập kỷ qua đã thay đổi căn bản chất lượng của từng ram giấy văn phòng. Nếu so sánh giữa phương pháp truyền thống trước đây và công nghệ hiện đại hiện nay, có thể nhận thấy rõ những khác biệt cốt lõi:
- Về phương pháp tách bột: Công nghệ truyền thống thường dùng nghiền cơ học đơn thuần, giữ lại toàn bộ lignin khiến giấy thô xơ, nặng mùi và nhanh ngả vàng chỉ sau vài tháng. Công nghệ hiện đại áp dụng chu trình nấu hóa học Kraft khép kín, hòa tan sạch lignin và thu hồi tái sử dụng tới 95% hóa chất nấu, giúp giấy duy trì độ trắng bền vững hàng chục năm.
- Về kiểm soát độ dày và định lượng: Trước đây công nhân phải cân mẫu giấy thủ công nên định lượng giữa các lô thường chênh lệch lớn. Dây chuyền hiện nay trang bị máy quét cảm biến chạy liên tục qua lại trên khổ giấy, tự động điều chỉnh khe hở thùng đầu theo thời gian thực để định lượng 70 gsm hay 80 gsm đồng đều hơn nhiều.
- Về xử lý mép cắt và bụi giấy: Dao cắt thủ công cũ thường để lại mép giấy xơ và nhiều ba-vớ bụi giấy. Hệ thống xén đĩa quay tự động siêu tốc hiện đại tạo vết cắt sắc lẹm, không gợn mép, triệt tiêu nguy cơ dính kép hai tờ giấy khi khay cuốn giấy hoạt động.
Khi một tờ giấy A4 đi qua cụm sấy của các dòng máy in laser văn phòng phổ biến như HP LaserJet Pro M404dn hay Canon LBP 2900, lô sấy nóng lên rất nhanh. Nếu giấy khô đều và cấu trúc sợi nén phẳng đồng nhất, hơi ẩm bên trong sẽ thoát ra đều đặn mà không làm tờ giấy bị cong vênh hay biến dạng kẹt cứng trong khoang máy. Khi gặp tình trạng giấy lưu kho lâu ngày bị ẩm, bạn có thể áp dụng các mẹo trong bài xử lý giấy in bị cong vênh luôn phẳng đẹp để khắc phục hiệu quả.
Các yếu tố trong quy trình sản xuất quyết định chất lượng tờ giấy in
Một ram giấy in có phát huy tối đa hiệu quả trong công việc văn phòng hay không phụ thuộc mật thiết vào việc kiểm soát nghiêm ngặt các tiêu chí kỹ thuật trong suốt quá trình xeo giấy:
- Nguồn gốc bột gỗ: Sử dụng 100% bột gỗ nguyên sinh từ rừng trồng được kiểm soát giúp tờ giấy có độ trắng tinh khôi, cấu trúc sợi bền dai và không chứa tạp chất kim loại hay mực in sót lại như giấy tái chế.
- Công nghệ gia keo tinh bột bề mặt: Giữ chặt xơ sợi, ngăn chặn bụi giấy bay vào hệ thống gương quang học và thanh nhiệt máy in, từ đó kéo dài tuổi thọ thiết bị văn phòng.
- Độ chính xác của khâu xén khổ: Sai lệch kích thước chỉ cần quá 1 mm hoặc góc xén không vuông tuyệt đối 90 độ sẽ khiến giấy bị xéo khi chạy qua trục kéo, dẫn đến hiện tượng kẹt giấy liên tục.
- Quy cách đóng gói chống ẩm: Lớp màng bọc chuyên dụng dán kín từng ram 500 tờ đóng vai trò như chiếc áo giáp ngăn chặn độ ẩm môi trường nhiệt đới xâm nhập làm ẩm giấy trước khi bóc bao bì sử dụng.
Người dùng có thể đối chiếu các chỉ tiêu kỹ thuật này với tiêu chuẩn chất lượng giấy in A4 theo TCVN 6886:2017 để biết tiêu chuẩn đặt ra những chỉ tiêu nào.
Ví dụ điển hình, dòng sản phẩm giấy A One A4 70 gsm và 80 gsm sử dụng chất liệu bột giấy nguyên sinh tinh khiết từ rừng trồng bền vững, được cán láng hai mặt đồng đều với độ đục cao trên 90% giúp in đảo hai mặt rõ nét, mỗi ram bọc màng chống ẩm 500 tờ và đóng thùng carton cứng cáp 5 ram (2.500 tờ) giữ dáng giấy luôn phẳng phiu khi lưu kho.
Để tìm kiếm các phân loại giấy in văn phòng phù hợp với từng mục đích in ấn từ hợp đồng đối ngoại, báo cáo tài chính đến phiếu thu xuất kho, bạn có thể tham khảo trực tiếp danh mục bên dưới:
Giấy in
Xem tất cả 16 sản phẩm
Văn phòng phẩm Phúc Thịnh cung cấp đầy đủ các thương hiệu giấy in A4, A3 chính hãng với định lượng tiêu chuẩn 70 gsm và 80 gsm, đóng gói chống ẩm, đủ quy cách.
Trong giấy A4 thành phần bột gỗ chiếm khoảng bao nhiêu phần trăm?
Sợi xenlulo từ bột gỗ chiếm phần lớn khối lượng tờ giấy. Phần còn lại là chất độn khoáng (thường là canxi cacbonat), một lượng nhỏ keo và vài phần trăm nước. Tỷ lệ cụ thể khác nhau theo từng hãng và từng dòng giấy, các hãng thường không công bố.
Tại sao giấy in A4 văn phòng không nên làm từ 100% giấy tái chế?
Giấy tái chế sau nhiều lần nghiền lọc bị đứt gãy sợi xenlulo khiến giấy kém dai, dễ vụn xơ và phát sinh rất nhiều bụi giấy mịn khi chạy qua máy in tốc độ cao. Ngoài ra, giấy tái chế thường có độ ẩm không ổn định và lẫn tạp chất mực in cũ, dễ làm mòn trống máy in và gây hiện tượng kẹt giấy dính kép.
Quá trình tẩy trắng giấy in A4 hiện đại có gây hại cho môi trường không?
Các nhà máy sản xuất giấy hiện đại áp dụng công nghệ tẩy trắng ECF (không dùng clo nguyên tố) hoặc TCF (hoàn toàn không chứa clo), thay thế clo độc hại bằng oxy, ozon và đioxit clo. Phương pháp này giảm mạnh sự hình thành các hợp chất dioxin so với tẩy bằng clo nguyên tố; phần nước thải còn lại phải qua hệ thống xử lý của nhà máy.
Vì sao các ram giấy A4 luôn được bọc một lớp màng chống ẩm kín mép?
Sợi xenlulo có đặc tính hút ẩm rất mạnh từ không khí. Lớp màng bọc tráng sáp hoặc phủ PE bọc kín mép ram giấy có tác dụng ngăn cách hơi nước từ môi trường bên ngoài xâm nhập, giữ độ ẩm của 500 tờ giấy ổn định như lúc xuất xưởng, tránh tình trạng giấy bị cong vênh mép trước khi sử dụng.
Kích thước chuẩn của một tờ giấy A4 sau khi xén là bao nhiêu?
Theo tiêu chuẩn quốc tế ISO 216, khổ A4 là 210 × 297 mm. TCVN 6886:2017 về giấy in cho phép sai số kích thước ±2 mm; dây chuyền xén hiện đại thường cắt sát hơn mức đó để các cạnh vuông góc khi nạp vào máy in.